Terminales Bimetálicos Cu-Al y Conectores Mecánicos de Tornillo Fusible: Guía de Ingeniería para Transición Cobre-Aluminio, Prevención de Corrosión Galvánica y Conexiones de Media y Alta Tensión
Terminales Bimetálicos Cu-Al y Conectores Mecánicos de Tornillo Fusible: Guía de Ingeniería para Transición Cobre-Aluminio, Prevención de Corrosión Galvánica y Conexiones de Media y Alta Tensión
En los sistemas de transmisión y distribución de energía eléctrica, conectar conductores de aluminio a equipos eléctricos de cobre representa una de las interfaces más críticas y propensas a fallas por sobrecalentamiento. A medida que los conductores de aleación de aluminio y los cables de potencia con alma de aluminio se consolidan en redes aéreas de distribución, celdas de media tensión, subestaciones fotovoltaicas y transformadores de distribución, el empalme directo de aluminio sobre barras o terminales de cobre desencadena invariablemente una degradación catastrófica. Este deterioro proviene de tres mecanismos electroquímicos y físicos fundamentales: la corrosión galvánica inducida por la elevada diferencia de potencial electroquímico, la disparidad en los coeficientes de dilatación térmica que genera el aflojamiento cíclico conocido como "trinquete térmico" (thermal ratcheting), y la formación instantánea de una película superficial dieléctrica de óxido de aluminio (Al2O3).
Para garantizar una integridad de contacto duradera, una resistencia eléctrica mínima y una estabilidad térmica insuperable ante corrientes de cortocircuito, los ingenieros de proyectos, contratistas EPC e instaladores industriales confían en herrajes de transición de alta ingeniería: terminales bimetálicos cobre-aluminio soldados por fricción rotativa (Cu-Al) y conectores mecánicos de tornillo fusible de par controlado (Shear Bolt Connectors).
Esta exhaustiva guía técnica analiza la metalurgia de transición, la cinética electroquímica, la mecánica de compresión hexagonal, la física del corte por torsión, los estándares de ensayo internacionales (IEC 61238-1, ANSI C119.4, DIN 46267, DIN 46235) y las mejores prácticas operativas para la terminación de cables de potencia.
+----------------------------------------------------------------------------------------------------+
|               CONEXIÓN COBRE-ALUMINIO: MECANISMOS DE FALLA VS TRANSICIÓN BIMETÁLICA                |
+----------------------------------------------------------------------------------------------------+
|                                                                                                    |
|  [CONTACTO DIRECTO CU-AL (ALTO RIESGO)]           [TRANSICIÓN BIMETÁLICA DE INGENIERÍA (FIABLE)]   |
|                                                                                                    |
|   Pletina de Cobre del Equipo (+0.34V)             Pletina / Borne de Cobre del Equipo             |
|             |                                                     |                                |
|    (Humedad / Electrolito Ambiental)                      (Tornillería con Arandela Belleville)    |
|             |                                                     |                                |
|   Conductor de Aluminio (-1.66V)                   +------------------------------+                |
|             |                                      | Pala de Cobre Electrolítico  |                |
|             v                                      +------------------------------+                |
|  [Formación de Pila Galvánica]                                    | (Soldadura por Fricción)       |
|  - Oxidación anódica del aluminio                                 v (Unión Molecular Hermética)    |
|  - Deformación plástica por dilatación             +------------------------------+                |
|  - Capa dieléctrica de Al2O3                       | Tubo de Aluminio Puro        |                |
|  - Aumento térmico descontrolado                   +------------------------------+                |
|                                                                   | (Pasta Antioxidante con Silicio|
|                                                                   v                                |
|                                                    Conductor de Potencia de Aluminio               |
+----------------------------------------------------------------------------------------------------+
1. Mecanismos Físicos y Metalúrgicos de Falla en Interfaces Cobre-Aluminio
La unión directa entre metales disímiles desencadena una serie de fallas térmicas y metalúrgicas si no se neutraliza la interfaz:
1.1 Cinética de Corrosión Galvánica
Cuando dos metales con potenciales de reducción estándar muy distantes entran en contacto físico en presencia de humedad o salinidad ambiental, se establece una celda galvánica activa: - Potencial Estándar de Reducción: * Cobre ($Cu \rightarrow Cu^{2+} + 2e^-$): $+0.34\text{ V}$ * Aluminio ($Al \rightarrow Al^{3+} + 3e^-$): $-1.66\text{ V}$ - Diferencia de Potencial Galvánico: $\Delta E = 2.00\text{ V}$.
De acuerdo con normas internacionales de corrosión (como MIL-STD-889), cualquier gradiente superior a $0.15\text{ V}$ en entornos industriales o marinos desata corrosión severa. Con $2.00\text{ V}$ de gradiente, el aluminio actúa como ánodo de sacrificio, disolviéndose rápidamente y generando picaduras profundas. El producto resultante, hidróxido de aluminio ($Al(OH)_3$), es un aislante eléctrico que estrangula las líneas de corriente, disparando la resistencia de contacto e induciendo puntos calientes.
1.2 Disparidad de Dilatación Térmica y Efecto de Trinquete Térmico (Thermal Ratcheting)
Los coeficientes de dilatación térmica lineal (CTE) difieren sustancialmente: - Aluminio: $\alpha \approx 23 \times 10^{-6}\text{ / K}$ - Cobre: $\alpha \approx 16.5 \times 10^{-6}\text{ / K}$ - Acero (Perno convencional): $\alpha \approx 11.5 \times 10^{-6}\text{ / K}$
Durante los picos de demanda eléctrica, los conductores alcanzan temperaturas operativas de $90^\circ\text{C}$ a $105^\circ\text{C}$. El aluminio se dilata casi un $40\%$ más que el cobre y más del doble que el perno de acero. Confinado en un conjunto atornillado rígido, el aluminio experimenta tensiones de compresión que superan su límite elástico ($60\text{--}80\text{ MPa}$), sufriendo deformación plástica permanente y fluencia lenta (creep).
Cuando la carga eléctrica disminuye y la conexión se enfría, el aluminio deformado no recupera su volumen original, creándose micro-holguras. El oxígeno ambiental penetra, la resistencia se incrementa y el proceso se repite acumulativamente en cada ciclo térmico (trinquete térmico), culminando en el fallo catastrófico del empalme.
1.3 Formación Espontánea de Óxido de Aluminio ($Al_2O_3$)
Al contacto con el aire, el aluminio metálico se recubre en milisegundos de una capa pasivante de alúmina ($Al_2O_3$) de $2\text{ a }10\text{ nanómetros}$ de espesor. Esta película es un dieléctrico de gran resistencia eléctrica (rigidez dieléctrica $\approx 10^7\text{ V/m}$) y punto de fusión superior a $2050^\circ\text{C}$. Sin una rotura mecánica intencional y sellado químico durante el montaje, el paso de corriente queda restringido a micro-asperidades dispersas, produciendo una resistencia de constricción inadmisible.
2. Terminales Bimetálicos Cu-Al Soldados por Fricción: Arquitectura y Metalurgia
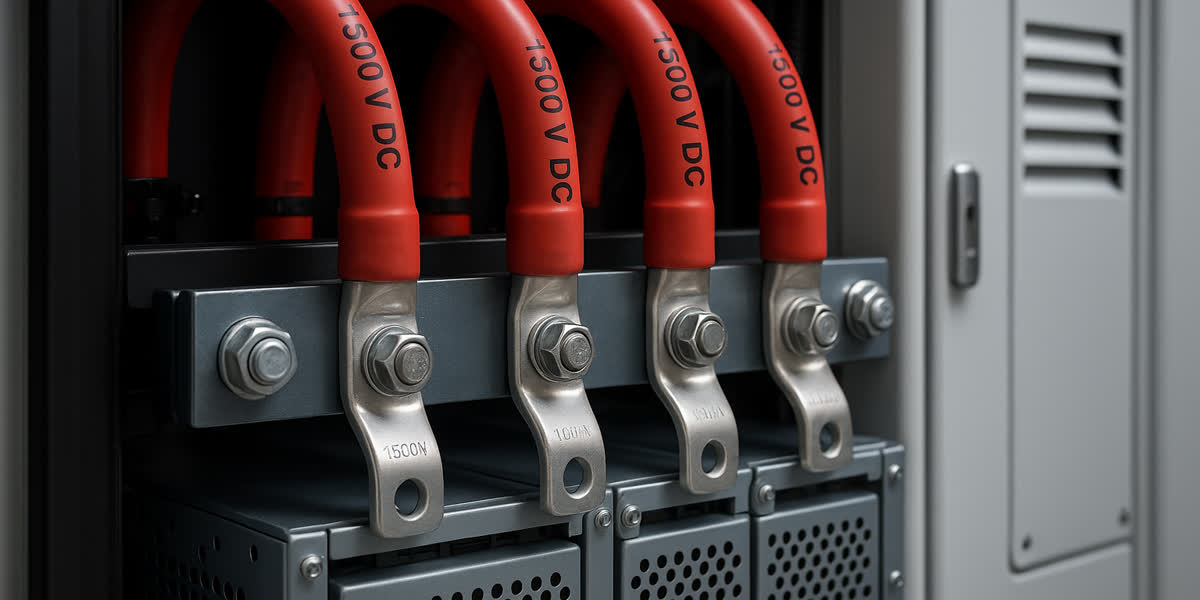
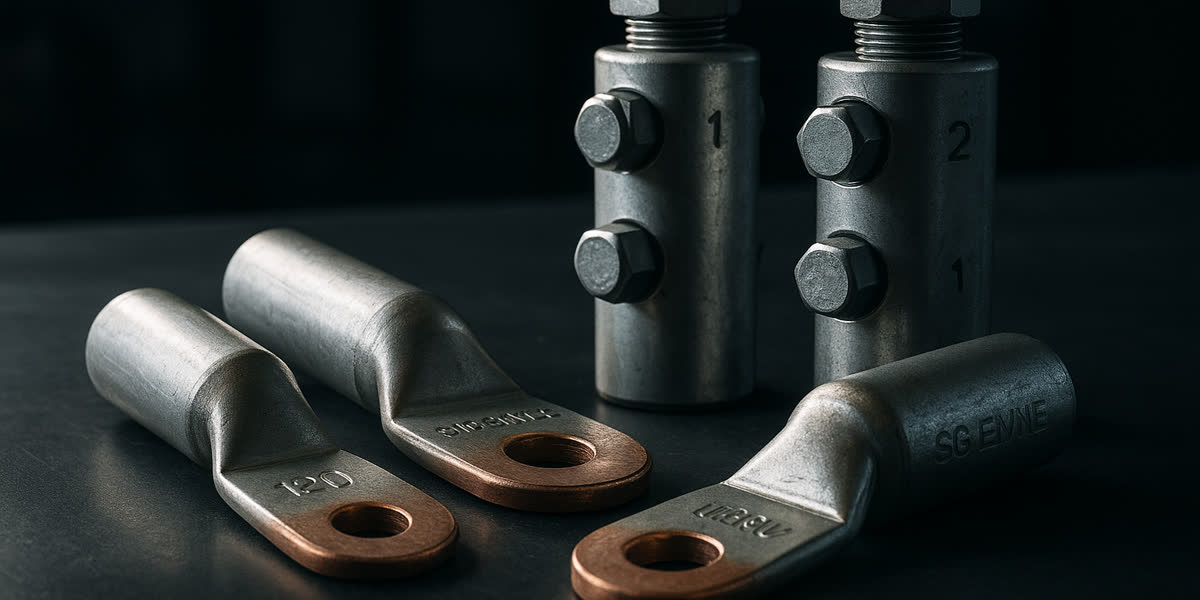
La solución definitiva para desacoplar el par galvánico de la intemperie consiste en utilizar terminales bimetálicos de compresión fabricados mediante soldadura continua por fricción rotativa.
+----------------------------------------------------------------------------------------------------+
|               ANATOMÍA DE UN TERMINAL BIMETÁLICO CU-AL SOLDADO POR FRICCIÓN (DIN / IEC)            |
+----------------------------------------------------------------------------------------------------+
|                                                                                                    |
|    Sin Orificio de Inspección (Hermético)     Zona de Soldadura por Fricción                       |
|    (Water-tight Sealed Barrel)                (Enlace Molecular Sólido, Cero Porosidad)            |
|            |                                           |                                           |
|            |    Cilindro de Aluminio (Al 99.5%)        |    Pala de Cobre Electrolítico (Cu 99.9%) |
|     +------+-------------------------------------------+-----+-------------------------------+     |
|     |                                                        |                               |     |
|  ==>|   [Cámara Ciega con Bisel de Entrada]           =======|   (Taladro de Fijación: M10 / M12)|(O)  |
|     |   Pre-llenada con Compuesto Antioxidante y Sílice      |                               |     |
|     +--------------------------------------------------+-----+-------------------------------+     |
|     <------------- Longitud del Tubo ------------------>     <--------- Dimensión de Pala --->     |
|                                                                                                    |
+----------------------------------------------------------------------------------------------------+
2.1 Proceso de Soldadura por Fricción en Estado Sólido
El cuerpo cilíndrico de aluminio de alta pureza (EC-Al 99.5% / 1050A) y la pala de cobre electrolítico forjado (Cu-ETP 99.9%) se unen en estado sólido: 1. Fricción Rotativa: El tubo de aluminio gira a más de $3000\text{ RPM}$ bajo un empuje hidráulico axial de $40\text{ a }80\text{ MPa}$ contra la pala de cobre fija. 2. Plastificación: El rozamiento calienta la interfase hasta $450\text{--}500^\circ\text{C}$, llevando ambos metales a un estado termoplástico sin alcanzar la fusión. 3. Forja y Recalcado: El giro se frena súbitamente y se aplica una fuerza de forja axial de $120\text{ a }200\text{ MPa}$, expulsando rebabas oxidadas y facilitando una difusión atómica profunda entre el cobre y el aluminio. 4. Hermeticidad Absoluta: La interfaz molecular queda blindada dentro de una estructura metálica continua, inmune a la penetración de humedad.
2.2 Geometría Ciega y Compuesto Antioxidante
Los terminales bimetálicos para cables de potencia de máxima calidad incorporan: - Tubo Ciego sin Mirilla: A diferencia de los terminales de cobre estándar, el extremo del tubo de aluminio es macizo para bloquear el ingreso longitudinal de agua por capilaridad a través del conductor trenzado. - Compuesto Graso Neutro con Micropartículas: El cilindro viene pre-llenado de fábrica con grasa sintética dieléctrica que contiene micropartículas abrasivas de carburo de silicio o zinc. Al insertar el cable y crimpar, las partículas desgarran la capa de $Al_2O_3$ y la grasa previene la reoxidación. - Tapón Protector de Sellado: Evita que la grasa se seque o contamine con polvo durante el almacenaje.
3. Conectores Mecánicos de Tornillo Fusible: Precisión sin Herramientas Hidráulicas
El crimpado convencional requiere calibración de herramientas hidráulicas y dados compatibles. Para suprimir la variabilidad humana, las compañías eléctricas han generalizado el uso de conectores y terminales mecánicos de tornillo fusible (Shear Bolt Connectors).
+----------------------------------------------------------------------------------------------------+
|               PRINCIPIO DE FUNCIONAMIENTO DEL TORNILLO FUSIBLE SIN ESCALONAMIENTO                  |
+----------------------------------------------------------------------------------------------------+
|                                                                                                    |
|    1. Inserción del Cable               2. Apriete con Llave de Vaso          3. Cizallamiento Rasante     |
|                                                                                                    |
|       [Cabeza Hexagonal]                   [Cabeza Hexagonal]                                      |
|             |                                    |                                                 |
|       (Ranura Calibrada)                   (Ranura Calibrada)                                      |
|             |                                    | (Par de Rotura Nominal)                         |
|       [Espárrago Roscado]                  [Espárrago Roscado]                                     |
|             |                                    | (Penetra Hilos y Rompe Óxido)                   |
|             v                                    v                                                 |
|    +-----------------+                  +-----------------+                  +-----------------+   |
|    |  Cuerpo AlSi1Mg |                  |  Cuerpo AlSi1Mg |                  |  Cuerpo AlSi1Mg |   |
|    | (Alta Resistencia               |                 |                  |                 |   |
|    |                 |                  |  ~~~~~~~~~~~~~  |                  |  ~~~~~~~~~~~~~  |   |
|    |  Alma de Cable  |                  |  =============  |                  |  =============  |   |
|    +-----------------+                  +-----------------+                  +-----------------+   |
|                                                                              [Corte a Ras]         |
|                                                                                                    |
+----------------------------------------------------------------------------------------------------+
3.1 Ventajas Técnicas del Tornillo Fusible
- Par de Apriete Automático y Preciso: El tornillo cuenta con ranuras perimétricas calibradas que se degüellan al alcanzar exactamente la presión radial óptima ($30\text{--}70\text{ N}\cdot\text{m}$), garantizando un contacto hermético sin aplastar ni cortar los hilos del conductor.
- Rango Extendido de Secciones (Range-Taking): Un solo conector cubre múltiples calibres (ej. $95\text{ a }240\text{ mm}^2$), reduciendo drásticamente las referencias de almacén.
- Corte a Ras (Stepless): Los tornillos de última generación cortan exactamente al ras del cuerpo del terminal, eliminando aristas cortantes que puedan perforar las botellas de aislamiento termorretráctil o contráctil en frío.
- Rayado Helicoidal Interior: El interior del conector dispone de ranuras que muerden los hilos del conductor, destruyendo la película de alúmina mediante deformación en frío.
4. Comparativa Técnica: Terminales de Compresión vs. Conectores de Tornillo Fusible
| Parámetro de Ingeniería | Terminal Bimetálico de Compresión (DIN 46235) | Terminal Mecánico de Tornillo Fusible (IEC 61238) | Terminal Convencional de Cobre Estañado |
|---|---|---|---|
| Rango de Sección del Cable | Calibre único rígido (ej. $185\text{ mm}^2$) | Rango multifunción (ej. $95\text{ a }240\text{ mm}^2$) | Calibre único rígido |
| Materiales Compatibles | Aluminio puro y aleaciones de aluminio | Al, Cu, compactado, sectorial, flexible | Exclusivamente cobre |
| Herramientas de Montaje | Prensa hidráulica calibrada + matrices DIN | Llave de carraca o atornillador de impacto | Prensa hidráulica + matrices |
| Susceptibilidad a Error Humano | Alta (matriz incorrecta arruina la unión) | Muy Baja (rotura automática por par) | Alta |
| Ruptura de Óxido ($Al_2O_3$) | Cepillado manual + partículas de la grasa | Apriete con rayado interno a alta presión | Inexistente en aluminio |
| Tiempo Medio de Montaje | $4\text{--}6\text{ minutos}$ por terminal | $1\text{--}2\text{ minutos}$ por terminal | $3\text{--}5\text{ minutos}$ por terminal |
| Coste Unitario del Material | Moderado ($) | Superior ($$$) | Inferior ($) |
| Gestión de Stock e Inventario | Compleja (docenas de referencias) | Simplificada (3 referencias cubren $25\text{ a }630\text{ mm}^2$) | Compleja |
| Conformidad Normativa | IEC 61238-1 Clase A, DIN 46267 | IEC 61238-1 Clase A, ANSI C119.4 | IEC 61238 Clase B |
En líneas de distribución que emplean conductores de aluminio puro (AAC) o conductores de aleación de aluminio reforzada (ACAR), los terminales de tornillo fusible aportan una gran celeridad de maniobra en campo.
5. Matriz de Selección de Calibres y Matrices de Prensado
| Sección Nominal | Tipo de Conductor | Diámetro Interior Tubo (mm) | Código de Matriz Hexagonal (DIN 48083) | Rango de Tornillo Fusible Recomendado | Fuerza Mínima de Tracción (IEC 61238-1) |
|---|---|---|---|---|---|
| $25\text{ mm}^2$ | Redondo Compactado | $6.8\text{ mm}$ | Matriz Nº 12 | Rango: $25\text{--}95\text{ mm}^2$ | $1.25\text{ kN}$ |
| $50\text{ mm}^2$ | Trenzado / Sectorial | $9.8\text{ mm}$ | Matriz Nº 16 | Rango: $25\text{--}95\text{ mm}^2$ | $2.50\text{ kN}$ |
| $95\text{ mm}^2$ | Clase 2 Compactado | $13.2\text{ mm}$ | Matriz Nº 22 | Rango: $95\text{--}240\text{ mm}^2$ | $4.75\text{ kN}$ |
| $150\text{ mm}^2$ | Trenzado Compacto | $16.5\text{ mm}$ | Matriz Nº 25 | Rango: $95\text{--}240\text{ mm}^2$ | $7.50\text{ kN}$ |
| $240\text{ mm}^2$ | Clase 2 Compactado | $21.0\text{ mm}$ | Matriz Nº 32 | Rango: $95\text{--}240\text{ mm}^2$ | $12.00\text{ kN}$ |
| $300\text{ mm}^2$ | Trenzado Compacto | $23.5\text{ mm}$ | Matriz Nº 34 | Rango: $120\text{--}300\text{ mm}^2$ | $15.00\text{ kN}$ |
| $400\text{ mm}^2$ | Clase 2 Compactado | $26.8\text{ mm}$ | Matriz Nº 38 | Rango: $185\text{--}400\text{ mm}^2$ | $20.00\text{ kN}$ |
| $500\text{ mm}^2$ | Sectorial Segmentado | $30.0\text{ mm}$ | Matriz Nº 42 | Rango: $300\text{--}630\text{ mm}^2$ | $25.00\text{ kN}$ |
| $630\text{ mm}^2$ | Conductor Milliken | $34.5\text{ mm}$ | Matriz Nº 44 | Rango: $300\text{--}630\text{ mm}^2$ | $31.50\text{ kN}$ |
6. Normas Internacionales de Ensayo (IEC 61238-1 Clase A)
Los terminales bimetálicos y conectores mecánicos deben superar rigurosos ensayos de tipo bajo IEC 61238-1-1 y IEC 61238-1-3: - Ciclos Térmicos (1000 Ciclos): El conjunto se somete a 1000 ciclos de corriente que elevan el conductor a $120^\circ\text{C}$, con enfriamiento forzado posterior. - Choques de Cortocircuito (6 Impulsos): En el ciclo 200, se inyectan 6 corrientes de cortocircuito que llevan la temperatura a $250^\circ\text{C}$ en menos de 1 segundo. - Criterio de Aprobación Clase A: El factor de resistencia debe cumplir $k \le 2.0$, la dispersión de resistencia $D \le 0.15$ y la temperatura del terminal jamás debe superar la del conductor de referencia ($T_{union} \le T_{conductor}$). - Resistencia Mecánica de Tracción: Debe alcanzar como mínimo $F = 60 \times A\text{ N}$ (para aluminio), asegurando que no haya deslizamiento de los hilos.
7. Procedimiento de Instalación Paso a Paso en Campo
7.1 Preparación del Conductor
- Pelado Limpio: Utilice herramientas pelacables que eviten mellar los alambres. La longitud de pelado debe ser igual a la profundidad del tubo más $5\text{ mm}$.
- Cepillado de Óxido: En conductores desnudos de aluminio como aleaciones AAAC o conductores ACSR, cepille vigorosamente con cepillo de cerdas de acero inoxidable durante 30 segundos.
- Sellado Antioxidante: Aplique de inmediato compuesto inhibidor de corrosión.
7.2 Proceso de Compresión
- Selección de Matriz: Verifique el código DIN grabado en el terminal.
- Sentido Obligatorio: Comience el prensado desde la base de la pala hacia el extremo abierto del tubo. Esto empuja la elongación del aluminio hacia el exterior y evita el atrapamiento de aire.
- Presión Nominal: Mantenga la presión hidráulica hasta el disparo de la válvula de alivio ($700\text{ bar}$).
- Desbarbado: Elimine rebabas salientes antes de aplicar tubos aislantes en cables de media tensión.
7.3 Fijación de la Pala y Uso de Arandelas Belleville
- Pernos de Grado 8.8: Utilice tornillos galvanizados de alta resistencia.
- Arandelas Cónicas Belleville (DIN 6796): Obligatorias para absorber las dilataciones diferenciales entre perno, cobre y aluminio, manteniendo una presión superficial constante de $15\text{ a }25\text{ MPa}$.
- Pares de Apriete Calibrados:
- Perno M10: $40\text{--}45\text{ N}\cdot\text{m}$
- Perno M12: $70\text{--}80\text{ N}\cdot\text{m}$
- Perno M16: $170\text{--}190\text{ N}\cdot\text{m}$
- Retención Mecánica: Asegure la sujeción del cable mediante herrajes de soporte y grapas de retención a menos de 300 mm del terminal para evitar tensiones mecánicas en el borne.
8. Calidad de Fabricación y Capacidad Industrial: SiTong Cable
Fundada en 2010, SiTong Cable (Zhengzhou Sitong Cable Co., Ltd.) es un fabricante referente de cables de energía y accesorios eléctricos con presencia en más de 80 países.
- Tecnología Automatizada de Soldadura por Fricción: Nuestras líneas robotizadas controlan el par y la energía de forja en tiempo real, garantizando una unión molecular 100% estanca en cada terminal bimetálico.
- Cobre Electrolítico de Alta Pureza: Palas forjadas con cobre Cu-ETP ($\ge 99.97\%$ pureza) con recubrimiento microcristalino de estaño.
- Integración con Sistemas de Conductores: Ya sea para cables aéreos trenzados preensamblados (ABC), cables subterráneos para tendido directo o cables para edificación y acometidas, SiTong suministra kits integrales ensayados según IEC 61238 Clase A.
- Laboratorios de Alta Tensión Propios: Instalaciones de ensayo con ciclos de corriente de hasta 5000A, niebla salina y ensayos mecánicos de rotura.
9. Preguntas Frecuentes (FAQ)
P1: ¿Es admisible crimpar un cable de aluminio con un terminal convencional de cobre estañado?
Respuesta: No en aplicaciones industriales, comerciales o de distribución de media tensión. La diferencia de dilatación térmica entre el tubo de cobre y el alma de aluminio afloja la unión durante los ciclos de carga, induciendo alta resistencia, corrosión galvánica y riesgo de incendio. Es indispensable emplear terminales bimetálicos soldados por fricción o conectores mecánicos de tornillo fusible.
P2: ¿Por qué la soldadura bimetálica se ubica en el cuello y no dentro del cilindro?
Respuesta: Al ubicar la soldadura en la sección maciza intermedia, la transición metalúrgica entre cobre y aluminio queda herméticamente sellada dentro del metal macizo, inaccesible a la humedad. El alma del cable solo hace contacto con el tubo de aluminio (cero riesgo galvánico) y la pala solo con la barra de cobre.
P3: ¿Por qué los conectores de tornillo fusible son tan utilizados en proyectos solares y eólicos?
Respuesta: Eliminan por completo los errores de montaje humano. El tornillo degüella su cabeza en el par calibrado óptimo con una simple llave de vaso. Además, su amplio rango de calibres permite reducir el inventario a unas pocas referencias y elimina la necesidad de transportar costosas prensas hidráulicas a zonas remotas.
P4: ¿Es obligatorio el uso de arandelas elásticas Belleville al atornillar un terminal bimetálico?
Respuesta: Sí. Las arandelas Belleville (DIN 6796) almacenan energía elástica y compensan las dilataciones diferenciales entre pernos de acero, cobre y aluminio, manteniendo una presión superficial constante ($15\text{--}25\text{ MPa}$) y evitando el efecto de trinquete térmico.
P5: ¿Cómo debe tratarse el conductor de aluminio antes de insertarlo en el terminal?
Respuesta: Debe cepillarse enérgicamente con un cepillo de púas de acero inoxidable durante al menos 30 segundos para romper la película de óxido ($Al_2O_3$), aplicando inmediatamente grasa dieléctrica antioxidante con partículas conductoras para impedir la reoxidación.
10. Conclusión y Soporte de Ingeniería
Una terminación eléctrica cobre-aluminio fiable requiere una rigurosa consideración de la metalurgia, los ciclos térmicos y la prevención galvánica. Con terminales bimetálicos y conectores de tornillo fusible de alta calidad, los operadores de red garantizan una disponibilidad ininterrumpida y máxima seguridad operativa.
SiTong Cable ofrece a empresas eléctricas, contratistas EPC e industrias asesoría técnica integral, diseño a medida y accesorios certificados bajo normas internacionales.
👉 Consulte nuestra Gama de Terminales de Cable y Conectores Bimetálicos
👉 Descubra Herrajes y Accesorios de Fijación para Tendidos Eléctricos
👉 Explore Cables de Potencia para Distribución e Instalaciones Industriales
👉 Contacte al Equipo Técnico de SiTong Cable para Consultas de Ingeniería
📬 Consultas de Ventas e Ingeniería: sales@sitongcable.com | 📞 Teléfono / WhatsApp: +86-371-69176007