Cable de Soldadura de Goma (H01N2-D y H01N2-E): Guia de Ingenieria para Dimensionamiento, Ciclo de Trabajo, Vida Util a la Flexion y Normas Industriales (IEC 60245-6, EN 50525-2-81, UL 1276)
Cable de Soldadura de Goma (H01N2-D y H01N2-E): Guia de Ingenieria para Dimensionamiento, Ciclo de Trabajo, Vida Util a la Flexion y Normas Industriales (IEC 60245-6, EN 50525-2-81, UL 1276)
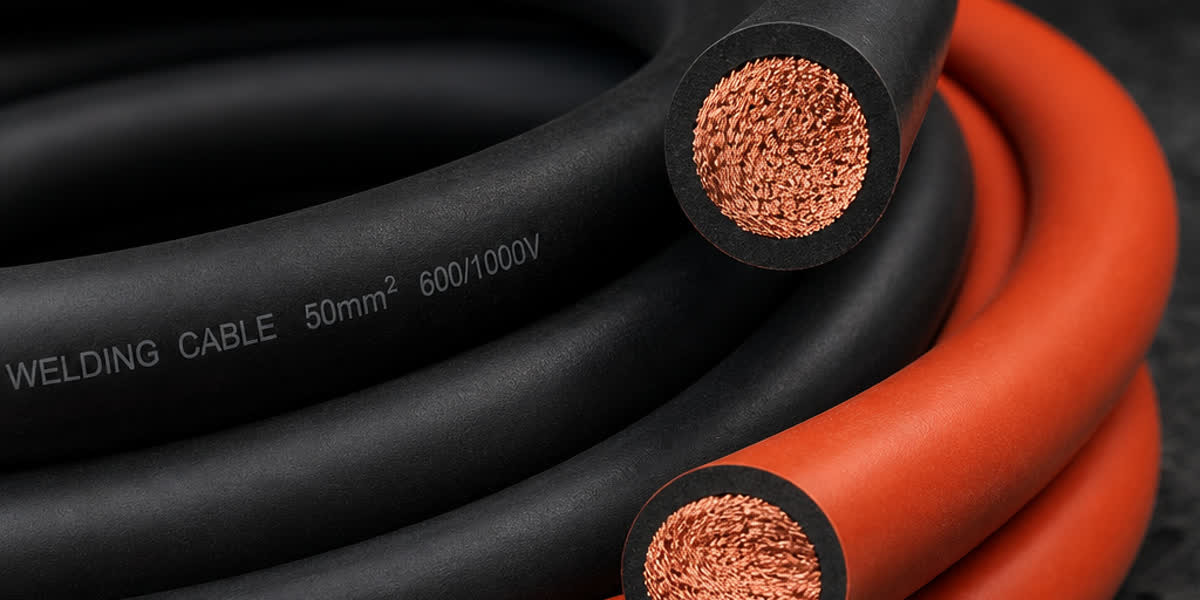
El cable de soldadura de goma es un cable de alimentacion elastromerico unipolar ultra-flexible de alto rendimiento, disenado especificamente para la transmision de corriente continua o alterna de alta intensidad y bajo voltaje entre las fuentes de energia secundarias, las pinzas portaelectrodos y las conexiones de puesta a tierra en procesos de soldadura industrial. Sometidos a ciclos de trabajo intensos y entornos mecanicos y quimicos severos, estos conductores requieren una excelente flexibilidad dinamica, resistencia termica sostenida de hasta 85°C o 90°C y una proteccion sobresaliente contra salpicaduras de metal fundido, ozono, hidrocarburos y abrasion continua. Bajo las normativas internacionales IEC 60245-6, EN 50525-2-81 y UL 1276, un rendimiento optimo exige el calculo preciso de la capacidad de corriente segun el ciclo de trabajo, el control riguroso de la caida de tension en el bucle secundario y formulaciones avanzadas de elastomeros vulcanizados.
1. Arquitectura del Conductor: Dinamica del Cobre Extra-Fino Clase 6 segun IEC 60228
El requisito operativo primordial en los conductores de soldadura secundaria es la combinacion de maxima flexibilidad manual y elevada resistencia a la fatiga por torsion. A diferencia de los conductores rigidos de Clase 1 o cableados de Clase 2 empleados en el cableado estructural fijo, los cables de soldadura de alto rendimiento integran conductores de cobre electrolitico recocido extra-fino de Clase 6 (o Clase 5 en variantes mecanizadas especiales) segun las directrices de IEC 60228 y EN 60228.
Cuerda de Cobre y Clases de Flexibilidad
En astilleros navales, caldererias pesadas y lineas de montaje estructural, las mangueras de soldadura experimentan miles de ciclos de flexion, radios de curvatura cerrados y deformaciones angulares por cada turno de trabajo. Para evitar el endurecimiento por deformacion del cobre y la rotura de filamentos, se entrelazan cientos o miles de hilos microscopicos de cobre libre de oxigeno en manojos primarios agrupados concentricamente en disposicion de cuerda (rope-lay stranding).
- Conductores Clase 6 (EN 60228 / IEC 60228): Integran filamentos con diametros nominales de entre 0.15 mm y 0.21 mm (aproximadamente calibres 34 a 32 AWG). Este cableado ultrafino minimiza la fatiga muscular del operario durante la soldadura manual por arco (SMAW/MMA) y prolonga significativamente la vida util bajo flexion repetida.
- Conductores Clase 5 (EN 60228 / IEC 60228): Utilizan alambres con diametros de entre 0.25 mm y 0.40 mm (aprox. 30 AWG). Proporcionan mayor robustez mecanica para interconexiones fijas de maquinas, robots de soldadura sobre rieles y procesos automaticos de arco sumergido (SAW).
- UL 1276 Clase K vs. Clase M: En el mercado norteamericano, la norma UL 1276 define la Clase K (hilos de 30 AWG / 0.25 mm) como flexibilidad estandar y la Clase M (hilos de 34 AWG / 0.16 mm) como flexibilidad extra para cables de electrodo portatil.
En Zhengzhou SiTong Cable Co., Ltd. (SiTong Cable), todos los nucleos conductores flexibles se trefilan exclusivamente a partir de alambron de cobre electrolitico libre de oxigeno (OFC) con una pureza certificada del 99.99%. Nuestra planta industrial sincroniza maquinas trefiladoras multihilo de alta velocidad con cableadoras planetarias automatizadas para asegurar un paso de torsion regular que evita el efecto jaula de pajaro y puntos calientes por concentracion de corriente. Los ingenieros y gerentes de compras pueden explorar nuestra linea completa de Cables de soldadura de goma y conductores electricos flexibles para consultar dimensiones y tablas de masa.
Especificaciones Dimensionales y Resistencia Electrica (IEC 60228 Clase 6)
| Seccion Nominal (mm²) | Calibre Equivalente (AWG/kcmil) | Construccion Tipica (N° hilos x mm) | Diametro Max. Hilo (mm) | Resistencia Max. CC a 20°C (Ω/km) | Diametro Exterior Aprox. (mm) | Peso Aprox. del Cable (kg/km) |
|---|---|---|---|---|---|---|
| 16 mm² | 6 AWG | ~510 x 0.20 | 0.21 | 1.210 | 8.8 - 10.5 | 205 |
| 25 mm² | 4 AWG | ~796 x 0.20 | 0.21 | 0.780 | 10.1 - 12.5 | 305 |
| 35 mm² | 2 AWG | ~1115 x 0.20 | 0.21 | 0.554 | 11.4 - 14.0 | 415 |
| 50 mm² | 1/0 AWG | ~1596 x 0.20 | 0.21 | 0.386 | 13.2 - 16.5 | 575 |
| 70 mm² | 2/0 AWG | ~2214 x 0.20 | 0.21 | 0.272 | 15.3 - 18.5 | 785 |
| 95 mm² | 3/0 AWG | ~3024 x 0.20 | 0.21 | 0.206 | 17.1 - 21.0 | 1030 |
| 120 mm² | 4/0 AWG | ~3819 x 0.20 | 0.21 | 0.161 | 19.2 - 23.5 | 1280 |
2. Quimica del Polimero Elastomerico: Cubierta Monocapa vs. Bicapa
El entorno diario de un taller de soldadura destruye con rapidez los termoplasticos comunes como el PVC. El impacto de gotas de escoria incandescente a mas de 1000°C, el arrastre sobre perfiles cortantes de acero, la niebla de lubricantes de corte y la intensa radiacion ultravioleta generada por el arco electrico exigen elastomeros termoestables vulcanizados de formulacion avanzada.
Configuraciones Estructurales de Aislamiento
Existen dos configuraciones fundamentales en la fabricacion de cables de soldadura modernos:
- Monocapa de Gran Resistencia (Estandar H01N2-D / UL 1276 Monocubierta): El conductor se protege con una cinta separadora de poliester no higroscopica y se recubre con una extrusion compacta de caucho sintetico vulcanizado continuo (habitualmente Polietileno Clorado - CPE o Policloropreno - Neopreno). Esta capa combina la rigidez dielectrica del aislamiento primario con una alta resistencia mecanica al desgarro.
- Estructura Compuesta Bicapa (H01N2-E Aislado y Enchaquetado / Grado Premium): Cuenta con una capa interna de caucho de Etileno-Propileno-Dieno (EPDM/EPR) de excelente aislamiento dielectrico, protegida por una cubierta exterior de neopreno o polietileno clorosulfonado (CSPE/Hypalon). Proporciona la ventaja de la deteccion visual de desgaste: una cubierta exterior de color naranja de alta visibilidad sobre un aislamiento interior negro permite advertir cortes y desgastes antes de que el conductor metalico quede expuesto.
Tabla Comparativa de Materiales Polimericos
| Propiedad Fisica / Quimica | PVC Estandar (Termoplastico) | Caucho EPDM / EPR (Termoestable) | Policloropreno / Neopreno | Polietileno Clorado (CPE) |
|---|---|---|---|---|
| Temperatura Max. de Servicio | 70°C | 90°C | 85°C - 90°C | 90°C - 105°C |
| Temp. Max. en Cortocircuito | 160°C | 250°C | 200°C | 220°C |
| Flexibilidad a Bajas Temp. | -10°C (se quiebra) | -40°C (flexible) | -30°C (flexible) | -35°C (flexible) |
| Resistencia a Salpicaduras | Nula (se perfora al instante) | Moderada | Excelente (autoextinguible) | Excelente (alta carbonizacion) |
| Resistencia a Hidrocarburos | Mala (se ablanda y dilata) | Regular | Excelente (IEC 60811-404) | Sobresaliente |
| Resistencia al Desgarro | Baja | Moderada | Alta (≥ 15 N/mm) | Muy Alta (≥ 18 N/mm) |
| Resistencia al Ozono y UV | Moderada | Sobresaliente | Excelente | Sobresaliente |
Al disenar la infraestructura de soldadura en grandes plantas, la alimentacion electrica primaria hacia los rectificadores tambien debe estar dimensionada adecuadamente. La distribucion trifasica principal en 400V/480V se realiza habitualmente mediante cables de potencia industriales armados y resistentes al fuego.
3. Fisica del Ciclo de Trabajo (Duty Cycle) y Capacidad de Corriente
Un error frecuente de diseno consiste en calcular el calibre del cable de soldadura basandose en una capacidad de corriente continua al 100%. La soldadura por arco es por definicion un proceso ciclico intermitente. Sobredimensionar para corriente continua encarece innecesariamente la instalacion y vuelve el cable excesivamente pesado; por el contrario, subestimar el ciclo de trabajo conduce a la destruccion termica del aislamiento y a graves riesgos de incendio.
Ecuacion del Ciclo de Trabajo
El ciclo de trabajo (Duty Cycle) de una fuente de soldadura representa el porcentaje de tiempo dentro de un intervalo de referencia de 5 minutos (IEC 60974-1) o 10 minutos (NEMA/AWS) durante el cual el equipo puede operar a su corriente nominal sin rebasar los limites termicos seguros:
$$\text{Ciclo de Trabajo (\%)} = \left( \frac{T_{\text{operacion}}}{T_{\text{operacion}} + T_{\text{descanso}}} \right) \times 100$$
Para determinar la capacidad de corriente admisible ($I_{\text{nominal}}$) a cualquier ciclo de trabajo operativo ($D$), se aplica la ley de integracion termica por efecto Joule ($I^2 t$ constante):
$$I_{\text{nominal}} = I_{100\%} \times \sqrt{\frac{100}{D}}$$
Donde: * $I_{100\%}$ = Capacidad admisible en regimen continuo (ciclo del 100%, como en soldadura automatizada por arco sumergido SAW). * $D$ = Ciclo de trabajo porcentual de la tarea (60% en soldadura semiautomatica MIG/MAG, 35% en soldadura manual con electrodo revestido SMAW).
Capacidad de Corriente Admisible segun Ciclo de Trabajo (Temp. Ambiente 30°C, Temp. Conductor 85°C)
| Seccion Nominal (mm²) | Calibre AWG / kcmil | Ciclo 100% (Continuo / Auto SAW) | Ciclo 85% (MIG Pesado Continuo) | Ciclo 60% (Semiautomatico MIG/MAG) | Ciclo 35% (Electrodo Manual SMAW) |
|---|---|---|---|---|---|
| 16 mm² | 6 AWG | 135 A | 145 A | 175 A | 230 A |
| 25 mm² | 4 AWG | 180 A | 195 A | 230 A | 300 A |
| 35 mm² | 2 AWG | 225 A | 245 A | 290 A | 380 A |
| 50 mm² | 1/0 AWG | 285 A | 310 A | 370 A | 480 A |
| 70 mm² | 2/0 AWG | 355 A | 385 A | 460 A | 600 A |
| 95 mm² | 3/0 AWG | 430 A | 465 A | 555 A | 725 A |
| 120 mm² | 4/0 AWG | 500 A | 540 A | 645 A | 845 A |
Factores de Correccion por Temperatura Ambiente
Si los trabajos se ejecutan en recintos calcinados, interiores de calderas o entornos tropicales donde la temperatura ambiental excede los 30°C, se debe multiplicar la corriente admisible por el factor de correccion ($k_T$):
| Temperatura Ambiente (°C) | 30°C | 35°C | 40°C | 45°C | 50°C | 55°C |
|---|---|---|---|---|---|---|
| Factor de Correccion ($k_T$) | 1.00 | 0.95 | 0.90 | 0.85 | 0.80 | 0.74 |
4. Control de la Resistencia Total y Caida de Tension (ΔV)
Mientras que el ciclo de trabajo salvaguarda la integridad termica del conductor, la caida de tension en el bucle ($\Delta V$) condiciona directamente la estabilidad del arco y la calidad metalurgica del cordon. Las maquinas inverter y los sistemas MIG pulsados requieren una tension secundaria sumamente estable para mantener la homogeneidad del bano de fusion.
Longitud del Bucle de Soldadura
El circuito secundario de soldadura constituye siempre un bucle cerrado formado por dos conductores en serie: 1. Conductor de Electrodo (Portaelectrodo / Antorcha): Conectado al borne positivo. 2. Conductor de Retorno de Trabajo (Pinza de Tierra): Conectado al borne negativo.
La longitud total del conductor que transporta la corriente es el doble de la distancia unidireccional: $L_{\text{bucle}} = 2 \times L_{\text{distancia}}$.
La caida de tension en corriente continua a traves del circuito se calcula segun la ecuacion:
$$\Delta V = \frac{2 \times L_{\text{distancia}} \times I_{\text{soldadura}} \times R_{\text{cc}} \times k_{\text{temp}}}{1000}$$
Donde: * $L_{\text{distancia}}$ = Distancia lineal en metros entre el equipo de soldadura y el punto de trabajo. * $I_{\text{soldadura}}$ = Intensidad de corriente efectiva en amperios. * $R_{\text{cc}}$ = Resistencia electrica del conductor a 20°C ($\Omega/\text{km}$). * $k_{\text{temp}}$ = Coeficiente de incremento de resistencia por calentamiento ($k_{\text{temp}} \approx 1.25$ para conductor a 85°C).
Limite Maximo de Caida de Tension
En la buena practica de ingenieria, la caida de tension total en el circuito secundario jamas debe sobrepasar los 4.0 Voltios (recomendando no superar 2.5V en procesos TIG o MIG de precision). Una caida excesiva produce: * Inestabilidad y chisporroteo del arco, dificultando el encendido inicial. * Penetration deficiente del cordon con defectos de falta de fusion y porosidades. * Calentamiento parasito innecesario en toda la extension del cable.
Distancia Maxima Recomendada (Metros) para Caida de Tension ≤ 4.0V
| Corriente de Trabajo | 16 mm² (6 AWG) | 25 mm² (4 AWG) | 35 mm² (2 AWG) | 50 mm² (1/0 AWG) | 70 mm² (2/0 AWG) | 95 mm² (3/0 AWG) | 120 mm² (4/0 AWG) |
|---|---|---|---|---|---|---|---|
| 150 A | 8.8 m | 13.7 m | 19.3 m | 27.6 m | 39.2 m | 51.8 m | 66.2 m |
| 200 A | 6.6 m | 10.3 m | 14.4 m | 20.7 m | 29.4 m | 38.8 m | 49.7 m |
| 250 A | 5.3 m | 8.2 m | 11.6 m | 16.6 m | 23.5 m | 31.1 m | 39.7 m |
| 300 A | 4.4 m | 6.8 m | 9.6 m | 13.8 m | 19.6 m | 25.9 m | 33.1 m |
| 400 A | -- | 5.1 m | 7.2 m | 10.4 m | 14.7 m | 19.4 m | 24.8 m |
| 500 A | -- | -- | 5.8 m | 8.3 m | 11.8 m | 15.5 m | 19.9 m |
| 600 A | -- | -- | -- | 6.9 m | 9.8 m | 12.9 m | 16.6 m |
Regla de seleccion: Si la distancia requerida excede la cifra de la tabla, debe seleccionarse el calibre inmediatamente superior, aun cuando la capacidad termica nominal sea suficiente.
Asimismo, las conexiones finales deben realizarse con terminales de alta conductividad. Conexiones flojas o terminales mal engastados anaden resistencias parasitarias que provocan caidas de tension adicionales y quemaduras en la base de la pinza. Se aconseja utilizar terminales de cobre y conectores bimetalicos de alta calidad crimpados hexagonalmente.
5. Normativas Globales: EN 50525-2-81, IEC 60245-6 y UL 1276
Para proyectos internacionales de ingenieria y compras industriales, es indispensable dominar las correspondencias normativas entre las principales zonas geograficas.
Comparativa de Estandares Internacionales
| Parametro Clave | Norma Europea EN 50525-2-81 (H01N2-D / H01N2-E) | Internacional IEC 60245-6 (245 IEC 81 / 82) | Norteamericana UL 1276 (Welding Cable) | Britanica BS 638 Parte 4 |
|---|---|---|---|---|
| Tension Nominal (U0/U) | 100/100 V (RMS) | 100/100 V (RMS) | 600 V (Diseno a tierra) | 100 V (RMS) |
| Prueba de Chispa (Spark Test) | 5,000 V CA | 5,000 V CA | 6,000 V CA (Alta frecuencia) | 5,000 V CA |
| Clase de Conductor | Clase 6 Extra-Flexible | Clase 6 / Clase 5 | Clase K (30 AWG) / Clase M (34 AWG) | Clase 6 Flexible |
| Temperatura de Servicio | 85°C | 85°C | 90°C o 105°C | 85°C |
| Denominacion de Cubierta | EM5 (Elastomero Sintetico) | Compuesto Goma IE4 / SE4 | Neopreno Pesado / EPDM / CPE | CSP (Polietileno Clorosulfonado) |
| Resistencia a Aceites | EN 60811-404 | IEC 60811-404 | UL 2556 Oil Res I & II | BS EN 60811-404 |
| Prueba de No Propagacion | EN 60332-1-2 | IEC 60332-1-2 | Certificacion VW-1 / FT1 | BS EN 60332-1-2 |
Significado de los Codigos Europeos: H01N2-D frente a H01N2-E
- H01N2-D:
Hindica norma armonizada europea;01fija la tension en 100V;N2define la cubierta especial de policloropreno resistente al fuego y quimicos;-Ddesigna flexibilidad estandar para cables de masa y portaelectrodos de taller. - H01N2-E: El sufijo
-Eespecifica flexibilidad extra-alta (Extra Flexibility). Elaborado con microfilamentos de cobre de 0.15 mm y una composicion de caucho de alta elasticidad, este modelo es el idoneo para antorchas TIG manuales ligeras y brazos roboticos de alta dinamica tridimensional.
En complejos industriales exteriores como puertos, minas a cielo abierto y patios de prefabricacion, las redes electricas de soldadura conviven con tendidos aereos de distribucion. Para alimentar subestaciones de soldadura en exteriores, los contratistas implementan sistemas con cables aereos preensamblados (cables ABC) para garantizar seguridad y resistencia al intemperismo.
6. Ensayo de Curvatura Dinamica y Cuidados en Campo
La degradacion del cable de soldadura se debe fundamentalmente a agresiones mecanicas, aplastamiento bajo maquinaria y sobrecalentamiento por mal bobinado.
Ensayo de Resistencia a la Flexion Dinamica (Dos Poleas)
Segun IEC 60245-2 y EN 50525, las muestras de cable deben superar 30,000 ciclos continuos de vaiven sobre poleas metalicas giratorias con pesos de traccion suspendidos, sin experimentar rotura de hilos internos ni fisuras en la cubierta exterior de goma.
Radios Minimos de Curvatura
- Instalacion fija o tendido en reposo: $4 \times D_{\text{exterior}}$.
- Operacion dinamica con flexion constante: $6 \times D_{\text{exterior}}$ a $8 \times D_{\text{exterior}}$.
- Almacenamiento en carrete: Minimo $10 \times D_{\text{exterior}}$ para evitar la deformacion en frio de la masa polimerica.
Peligro Critico: Operar Cables Enrollados en Bobinas
Una practica sumamente peligrosa en talleres es mantener decenas de metros de cable enrollados en un tambor mientras se suelda cerca del equipo. Esto genera dos graves efectos fisicos: 1. Efecto Bobina Inductiva: El arrollamiento forma una bobina de nucleo de aire que eleva la reactancia inductiva del circuito, desestabilizando el arco de los inversores electronicos modernos. 2. Trampa de Calor y Fusion del Aislamiento: El calor generado por el paso de corrientes de cientos de amperios no puede evacuarse por conveccion natural. En pocos minutos la temperatura interior rebasa los 120°C, fusionando las espiras y provocando cortocircuitos o incendios. 3. Regla de Seguridad: Desenrolle siempre los cables en curvas amplias en el suelo; si es forzoso mantener el cable en el tambor, desclasifique la corriente admisible en un 65%.
7. Preguntas Frecuentes (FAQ)
P1: ¿Es posible utilizar cable de goma convencional (H07RN-F) o cable de edificacion (THHN) para soldadura?
No, bajo ninguna circunstancia. Los conductores de construccion tipo THHN incorporan alambres rigidos Clase 2 y aislamiento termoplastico de PVC que se quiebra de inmediato con el movimiento y se derrite al contacto con la escoria fundida. Por su parte, el cable H07RN-F, aunque cuenta con cubierta de goma, emplea hilos de Clase 5 mas rigidos que agotan las articulaciones del soldador, ademas de ser mas pesado y carecer de la formulacion anti-escoria y anti-desgarro especifica de la norma IEC 60245-6. Emplee siempre cables de soldadura de goma certificados.
P2: ¿Cual es la diferencia practica principal entre H01N2-D y H01N2-E?
Ambos cables comparten la misma tension nominal de 100V y certificaciones de resistencia quimica. La diferencia esencial estriba en el diametro de los hilos de cobre y su docilidad mecanica: H01N2-D es el modelo de flexibilidad estandar (hilos de 0.20 mm), ideal para alimentaciones generales de maquinas y cables de masa en talleres; H01N2-E es un cable ultra-flexible (hilos de 0.15 mm) con elastomeros de alta recuperacion elastica, concebido para reducir la fatiga en la antorcha del soldador y para robots de soldadura con giros axiales rapidos.
P3: ¿Como dimensionar el cable para ciclos de trabajo de 35%, 60% y 100%?
Identifique el tipo de operacion. En soldadura manual por arco con electrodo (SMAW), las paradas obligadas determinan un ciclo de trabajo tipico del 35%. En soldadura semiautomatica con hilo continuo bajo gas (MIG/MAG), se adopta comunmente un ciclo del 60%. En procesos industriales continuos como el arco sumergido (SAW) en recipientes a presion, se exige el ciclo continuo al 100%. Aplique la formula termica $I_{\text{nominal}} = I_{100\%} \times \sqrt{100/D}$ y verifique siempre la caida de tension a la distancia de trabajo.
P4: ¿Por que la tension nominal del cable es de solo 100V si la red de la fabrica es de 400V?
El cable de soldadura opera de manera exclusiva en el circuito secundario de la maquina, aislado galvanicamente de la red general de distribucion por el transformador de potencia. Las normativas de seguridad humana (como IEC 60974-1) restringen la tension maxima en vacio (OCV) a valores seguros inferiores a 80V-113V para prevenir electrocuciones letales a los operarios. Una tension de diseno de 100V (probada a 5,000V CA en laboratorio) aporta total fiabilidad dielectrica permitiendo a su vez espesores de pared delgados que maximizan la flexibilidad y reducen el peso. La acometida principal del equipo debe alimentarse con cables de potencia industriales de 600V/1000V.
P5: ¿Por que algunas cubiertas de goma se reblandecen o se agrietan a los pocos meses de uso?
Esto ocurre habitualmente por el uso de compuestos reciclados sin aditivos especificos anti-ozono y anti-hidrocarburos. En talleres industriales, los aceites hidraulicos y lubricantes penetran los cauchos corrientes causando hinchamiento y perdida de resistencia mecanica. Paralelamente, el arco electrico emite radiacion ultravioleta que genera ozono en el aire, gas altamente oxidante que ataca la estructura polimerica generando grietas profundas. SiTong Cable formula sus cubiertas con policloropreno y CPE enriquecidos con negro de humo de alta dispersion y agentes antiozono ensayados bajo las normas ASTM e IEC 60811.
8. Conclusiones y Especificaciones para Adquisiciones
La eleccion tecnica de un cable de soldadura de goma exige sopesar la clase de flexibilidad del cobre (Clase 6 frente a Clase 5), la naturaleza del elastomero protector (CPE/Policloropreno vs gomas estandar), la desclasificacion termica por ciclo de trabajo y el control de la caida de tension en el circuito secundario. Para faenas de alta exigencia en astilleros, plantas petroquimicas, gasoductos y manufactura automotriz, la especificacion de cables homologados H01N2-D, H01N2-E o UL 1276 garantiza la estabilidad del arco, la seguridad de los trabajadores y una prolongada vida util.
Zhengzhou SiTong Cable Co., Ltd. (SiTong Cable), fabricante especializado fundado en 2010, opera modernas lineas de vulcanizacion continua, maquinaria de trefilado multihilo y laboratorios certificados bajo ISO 9001, ISO 14001, CE y RoHS. Suministramos cables de soldadura de alto estandar, cables de distribucion y accesorios a proyectos de ingenieria en mas de 80 paises de todo el mundo.
Consulte a nuestro departamento de ingenieria para cotizaciones y fichas tecnicas a medida:
👉 Explore nuestra gama de cables de soldadura de goma y conductores flexibles 👉 Terminales de compresion de cobre y accesorios de conexion 👉 Contacte al equipo de ingenieria y ventas tecnicas
📬 Consultas de ventas internacionales: sales@sitongcable.com | 📞 Telefono: +86-371-69176007