橡胶电焊电缆 (H01N2-D 与 H01N2-E) 工程选型指南:暂载率计算、电压降控制、柔韧耐折寿命与严苛工业标准 (IEC 60245-6, EN 50525-2-81, UL 1276)
橡胶电焊电缆 (H01N2-D 与 H01N2-E) 工程选型指南:暂载率计算、电压降控制、柔韧耐折寿命与严苛工业标准 (IEC 60245-6, EN 50525-2-81, UL 1276)
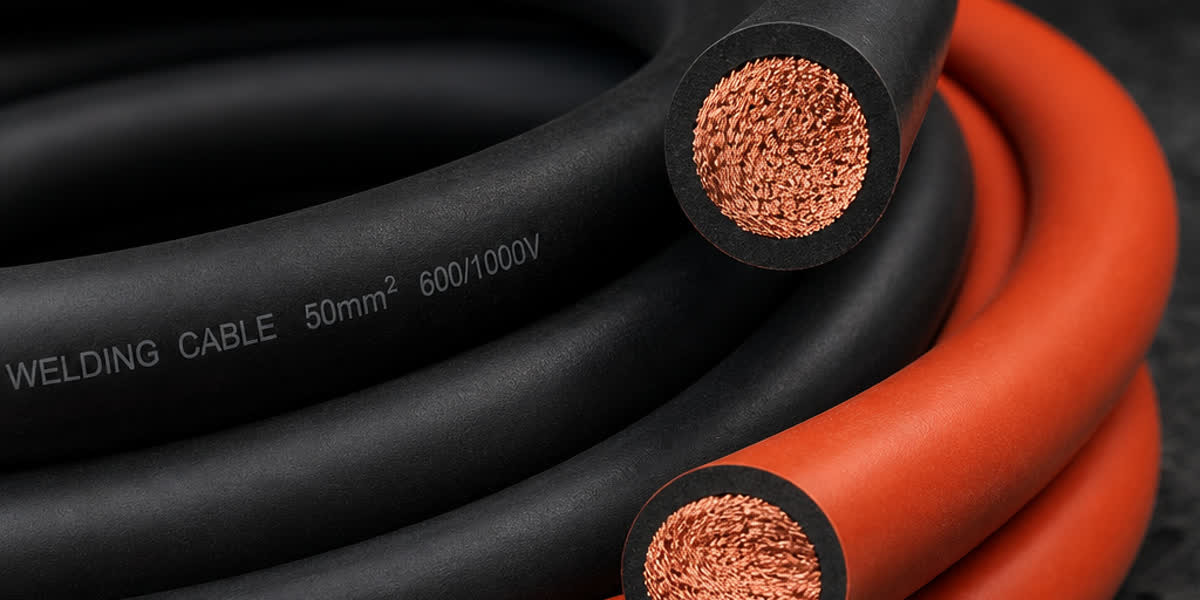
橡胶电焊电缆是一种专用于恶劣工况的高柔性单芯弹性体绝缘特种电缆,主要用于弧焊机二次侧电源输出端与电焊钳、工件接地夹之间的低压大电流电力传输。在造船重工、压力容器、钢结构制造及野外管线施工作业中,电缆承受高频往复弯曲、炽热金属熔渣飞溅、强紫外线臭氧侵蚀及矿物油污浸泡。依据 IEC 60245-6、EN 50525-2-81 和 UL 1276 等国际标准,实现安全可靠的电焊动力传输取决于精密的暂载率(负载持续率)热容量折减、闭合回路电压降严密控制,以及高抗撕裂热固性弹性体材料工程。
1. 导体绞合工艺:IEC 60228 6类超细无氧铜绞线动力学
电焊电缆最核心的机械性能是卓越的柔软度与抗扭转疲劳寿命。不同于常规建筑电线采用的1类单股实心或2类硬绞导体,高性能橡胶电焊电缆必须采用符合 IEC 60228 及 EN 60228 规范的第6类(Class 6)超细退火无氧铜单丝复合绞合导体。
导体柔韧性等级与复绞结构解析
在大型船坞与装配车间内,操作人员每班次需对焊把线进行数千次的拉拽、盘绕和多角度扭曲。若单丝过粗,极易发生铜线加工硬化、断丝刺穿护套,甚至造成局部过热烧损。
- 第6类软铜导体 (IEC 60228 Class 6): 组成单丝标称直径仅为 0.15 mm 至 0.20 mm(约合美规 34 AWG 至 32 AWG)。成百上千根极细铜丝先经高速束线机绞合成初级股束,再采用复绞(Rope-lay concentric stranding)工艺反向复合成缆。这种结构赋予电缆极佳的柔软手感,大幅降低工人的手腕劳动疲劳度。
- 第5类软铜导体 (IEC 60228 Class 5): 单丝直径在 0.25 mm 至 0.40 mm 之间,抗拉机械强度稍高,多用于大电流埋弧自动焊机机体固定连接或导轨滑触线。
- UL 1276 标准中的 Class K 与 Class M: 在北美工业体系中,UL 1276 将 30 AWG(0.25 mm)细铜丝绞合定义为 Class K 标准柔性,而将更细的 34 AWG(0.16 mm)铜丝复绞定义为 Class M 超高柔性电焊引线。
郑州四通电缆有限公司 (SiTong Cable) 采用纯度高达 99.99% 的高导电率无氧铜杆(OFC)进行多模精密连续拉丝,并通过电脑伺服控制节距的多头束丝与成缆机加工,消除绞线受力死角,杜绝“灯笼头”(Bird-caging)变形。工程技术人员与海外采购商可浏览我们的 橡胶电焊电缆与高柔性电线产品系列 查阅详细规格尺寸。
常用电焊电缆导体结构与直流电阻表 (IEC 60228 第6类导体)
| 标称截面积 (mm²) | 对应美规规格 (AWG/kcmil) | 典型绞合结构 (根数 × 单丝直径 mm) | 最大单丝直径 (mm) | 20°C 最大直流电阻 (Ω/km) | 标称外径参考 (mm) | 参考米重 (kg/km) |
|---|---|---|---|---|---|---|
| 16 mm² | 6 AWG | 约 510 × 0.20 | 0.21 | 1.210 | 8.8 - 10.5 | 205 |
| 25 mm² | 4 AWG | 约 796 × 0.20 | 0.21 | 0.780 | 10.1 - 12.5 | 305 |
| 35 mm² | 2 AWG | 约 1115 × 0.20 | 0.21 | 0.554 | 11.4 - 14.0 | 415 |
| 50 mm² | 1/0 AWG | 约 1596 × 0.20 | 0.21 | 0.386 | 13.2 - 16.5 | 575 |
| 70 mm² | 2/0 AWG | 约 2214 × 0.20 | 0.21 | 0.272 | 15.3 - 18.5 | 785 |
| 95 mm² | 3/0 AWG | 约 3024 × 0.20 | 0.21 | 0.206 | 17.1 - 21.0 | 1030 |
| 120 mm² | 4/0 AWG | 约 3819 × 0.20 | 0.21 | 0.161 | 19.2 - 23.5 | 1280 |
2. 护套弹性体高分子材料:单层重型与双层复合结构
电焊作业施工现场充斥着高达 1000°C 以上的飞溅铁水火花、油污浸润与锋利钢板棱角的刮擦。普通热塑性塑料(如聚氯乙烯 PVC)受热即软化融穿,完全无法满足焊接环境的严苛安全防线。
热固性弹性体材料体系
现代工业电焊电缆主要采用交联热固性合成橡胶作为防护屏障:
- 单层重型弹性体护套结构 (标准型 H01N2-D / UL 1276 单护套): 铜导体外部紧密包裹一层耐温非吸湿性聚酯隔离薄膜(防止橡胶与铜线粘连并便于端子剥皮),随后单道共挤并连续硫化一层厚实致密的特种合成橡胶(通常为氯化聚乙烯 CPE 或氯丁橡胶 Neoprene)。单层结构既承担基础电气介电绝缘,又提供抗撕裂、耐磨损的机械装甲屏障。
- 双层复合结构 (绝缘加护套型 H01N2-E / 特重型高端): 导体外部先挤包一层高绝缘阻抗的三元乙丙橡胶(EPDM/EPR)内绝缘层,外层再覆以高强度氯丁橡胶或氯磺化聚乙烯(CSPE/Hypalon)外护套。双层结构兼具优异的电气耐压与双色磨损预警功能(例如橙色外护套覆于黑色绝缘之上),安检人员可凭目测外层磨损露黑即时更换,彻底杜绝漏电事故。
绝缘及护套材料工程性能对比
| 物理与化学特性 | 普通 PVC 聚氯乙烯 (热塑性) | EPDM 三元乙丙橡胶 (热固性) | 氯丁橡胶 Neoprene (热固性) | 氯化聚乙烯 CPE (特种热固性) |
|---|---|---|---|---|
| 最高工作耐温 | 70°C | 90°C | 85°C - 90°C | 90°C - 105°C |
| 短路瞬时耐温 (5秒) | 160°C | 250°C | 200°C | 220°C |
| 低温抗开裂温度 | -10°C (变脆硬化) | -40°C (保持柔软) | -30°C (保持柔韧) | -35°C (保持柔韧) |
| 焊渣飞溅与阻燃性 | 极差 (瞬间熔穿) | 一般 | 极优 (自熄性离火即灭) | 极优 (炭化隔氧屏障) |
| 耐矿物机油性能 | 差 (溶胀软化脱落) | 差至一般 | 优异 (符合 IEC 60811-404) | 卓越 |
| 撕裂抗拉强度 | 较低 | 中等 | 高 (≥ 15 N/mm) | 极高 (≥ 18 N/mm) |
| 电弧紫外线与耐臭氧 | 中等 | 极佳 | 极佳 | 卓越 |
在规划大型车间动力网时,配电工程师不仅需要配置二次侧低压电焊线,还必须严格核算焊机集中站的一次侧高可靠动力电缆进线。工厂常采用阻燃铠装 低压中压工业电力电缆 为多工位逆变焊机配电柜提供安全主电源。
3. 焊机暂载率 (Duty Cycle) 热力学与载流量折算工程
电焊施工最常见的选型误区,是直接按照 100% 连续满负荷稳态载流量来核算电焊把线。焊接过程本质上是断续的周期性热脉冲工况。若按 100% 满载选型,会导致电缆笨重粗大,大幅增加工人劳动强度与采购成本;而若低估工况暂载率,则会导致电缆线芯严重过热、护套过早热老化甚至起火。
暂载率计算公式
焊接电源的暂载率(负载持续率 Duty Cycle)是指在 5 分钟(IEC 60974-1 国际标准)或 10 分钟(北美标准)的基准工作周期内,焊机在额定电流下能够持续施焊的时间占比:
$$\text{暂载率 (\%)} = \left( \frac{T_{\text{工作}}}{T_{\text{工作}} + T_{\text{间歇}}} \right) \times 100$$
根据焦耳定律等效发热量原理($I^2 t$ 守恒),当作业工况处于断续暂载率 $D$ 时,电缆允许承受的载流量计算公式为:
$$I_{\text{允许}} = I_{100\%} \times \sqrt{\frac{100}{D}}$$
其中: * $I_{100\%}$ 为电缆在 100% 连续工况下的允许载流量(如自动化连续埋弧焊); * $D$ 为实际作业的暂载率百分比(如手工焊条电弧焊 SMAW 常为 35%,半自动气体保护焊 MIG/MAG 常为 60%)。
电焊电缆暂载率载流量对照表 (环境基准温度 30°C,线芯最高允许温度 85°C)
| 标称截面积 (mm²) | 对应美规规格 (AWG/kcmil) | 100% 连续暂载率 (自动埋弧焊 SAW) | 85% 暂载率 (重型连续 MIG 焊) | 60% 暂载率 (半自动气体保护焊) | 35% 暂载率 (手工焊条电弧焊 SMAW) |
|---|---|---|---|---|---|
| 16 mm² | 6 AWG | 135 A | 145 A | 175 A | 230 A |
| 25 mm² | 4 AWG | 180 A | 195 A | 230 A | 300 A |
| 35 mm² | 2 AWG | 225 A | 245 A | 290 A | 380 A |
| 50 mm² | 1/0 AWG | 285 A | 310 A | 370 A | 480 A |
| 70 mm² | 2/0 AWG | 355 A | 385 A | 460 A | 600 A |
| 95 mm² | 3/0 AWG | 430 A | 465 A | 555 A | 725 A |
| 120 mm² | 4/0 AWG | 500 A | 540 A | 645 A | 845 A |
环境温度校正系数
若在盛夏露天高温钢构施工作业、封闭锅炉内部或高温预热工段施焊,环境温度高于 30°C 时必须乘以环境校正系数:
| 环境温度 (°C) | 30°C | 35°C | 40°C | 45°C | 50°C | 55°C |
|---|---|---|---|---|---|---|
| 温度校正系数 ($k_T$) | 1.00 | 0.95 | 0.90 | 0.85 | 0.80 | 0.74 |
4. 全回路电阻与二次侧电压降 (ΔV) 精密控制
暂载率决定的是电缆的发热极限与热安全性,而回路电压降($\Delta V$)则直接决定了电弧燃烧稳定性与焊接冶金质量。逆变脉冲焊机及精密氩弧焊机对二次侧回路阻抗极度敏感。
焊接回路双向总长度概念
电焊系统必须形成闭合回路,总回路阻抗包含两条导线: 1. 焊接正极引出线: 自焊机接线柱连接至焊枪或焊钳。 2. 工作负极地线: 自焊接工件接地夹连接回焊机接线柱。
全回路物理导线总长度为单程距离的整整两倍:$L_{\text{回路}} = 2 \times L_{\text{单向}}$。
二次侧全回路直流电压降计算公式:
$$\Delta V = \frac{2 \times L_{\text{单向}} \times I_{\text{焊接}} \times R_{\text{dc}} \times k_{\text{温升}}}{1000}$$
其中: * $L_{\text{单向}}$ 为焊机与工件间的单程直线直线布线长度(米); * $I_{\text{焊接}}$ 为焊接作业实际输出电流(安培); * $R_{\text{dc}}$ 为电缆在 20°C 时的最大导体直流电阻($\Omega/\text{km}$); * $k_{\text{温升}}$ 为高温运行电阻修正系数(85°C 稳态运行时约为 1.25)。
允许最大电压降工程红线
在正规工程焊接设计规范中,二次侧回路的总电压降应严格控制在 4.0V 以内(对于精密脉冲 TIG 焊建议控制在 2.5V 以内)。回路压降超标将诱发严重质量缺陷: * 电弧飘忽不定、引弧困难、飞溅剧烈。 * 熔深不足,焊缝易产生夹渣、未熔合及密集气孔。 * 电缆本体发热过度,加速绝缘老化开裂。
满足回路压降 ≤ 4.0V 的最大单程布线距离矩阵 (米)
| 实际焊接电流 | 16 mm² (6 AWG) | 25 mm² (4 AWG) | 35 mm² (2 AWG) | 50 mm² (1/0 AWG) | 70 mm² (2/0 AWG) | 95 mm² (3/0 AWG) | 120 mm² (4/0 AWG) |
|---|---|---|---|---|---|---|---|
| 150 A | 8.8 m | 13.7 m | 19.3 m | 27.6 m | 39.2 m | 51.8 m | 66.2 m |
| 200 A | 6.6 m | 10.3 m | 14.4 m | 20.7 m | 29.4 m | 38.8 m | 49.7 m |
| 250 A | 5.3 m | 8.2 m | 11.6 m | 16.6 m | 23.5 m | 31.1 m | 39.7 m |
| 300 A | 4.4 m | 6.8 m | 9.6 m | 13.8 m | 19.6 m | 25.9 m | 33.1 m |
| 400 A | -- | 5.1 m | 7.2 m | 10.4 m | 14.7 m | 19.4 m | 24.8 m |
| 500 A | -- | -- | 5.8 m | 8.3 m | 11.8 m | 15.5 m | 19.9 m |
| 600 A | -- | -- | -- | 6.9 m | 9.8 m | 12.9 m | 16.6 m |
工程设计准则:当单程距离超出表列极限时,即便载流量已经满足热平衡,亦必须主动跳级选大一档电缆截面。
此外,高质量电焊电缆必须搭配低接触电阻的专用端子。松动、氧化或欠压接的接头会产生数百瓦的集中寄生热量,极易在焊钳根部熔断绝缘。现场施工应严格采用认证级 高导电铜接线端子与重型连接五金件,并采用液压六角模具进行紧固压接。
5. 国际标准体系:IEC 60245-6、EN 50525-2-81 与 UL 1276
国际工程总包与外贸采购中,必须准确对标不同国家与地区的标准型号。
全球主流电焊电缆标准对照
| 关键技术指标 | 欧洲 EN 50525-2-81 (H01N2-D / H01N2-E) | 国际电工委 IEC 60245-6 (245 IEC 81 / 82) | 北美 UL 1276 (Welding Cable) | 英国 BS 638 Part 4 (经典旧标) |
|---|---|---|---|---|
| 额定工作电压 (U0/U) | 100/100 V (交流有效值) | 100/100 V (交流有效值) | 600 V (对地绝缘耐压设计) | 100 V (交流有效值) |
| 火花试验耐压 (Spark Test) | 5,000 V AC | 5,000 V AC | 6,000 V AC (高频火花机) | 5,000 V AC |
| 导体柔韧性分类 | Class 6 超细软结构 | Class 6 / Class 5 | Class K (30 AWG) / Class M (34 AWG) | 6类高柔性无氧铜 |
| 长期允许最高工作温度 | 85°C | 85°C | 90°C 或 105°C | 85°C |
| 护套弹性体代号 | EM5 (合成弹性体) | 橡胶料 IE4 / SE4 | 重型氯丁橡胶 / EPDM / CPE | 氯磺化聚乙烯 CSP |
| 耐矿物油测试标准 | EN 60811-404 | IEC 60811-404 | UL 2556 Oil Res I & II | BS EN 60811-404 |
| 垂直单根阻燃试验 | EN 60332-1-2 | IEC 60332-1-2 | VW-1 / FT1 阻燃认证 | BS EN 60332-1-2 |
欧标代号解析:H01N2-D 与 H01N2-E 的本质差异
- H01N2-D:
H代表欧洲统一协调标准;01代表额定电压 100V;N2代表特种耐油阻燃氯丁橡胶复合护套;-D代表标准高柔性,广泛适用于重型造船厂车间、手动电弧焊地线及埋弧焊机引线。 - H01N2-E: 与前者的关键差异在于尾缀
-E,代表超高柔性(Extra Flexibility)。该型号采用更细致密集的单丝(0.15mm 微丝)与高弹性共混聚合物护套,专为要求极高灵活性的人工精密氩弧焊焊把线、管线狭窄空间打底焊以及多轴联动焊接机器人悬臂布线而研发。
大型露天船坞、重工业基地及野外采矿现场在铺设焊机群电源网络时,厂区架空供电常配套采用耐风沙防覆冰的 架空绝缘集束电缆 (ABC 电缆) 作为厂内配电主线。
6. 抗疲劳动态弯曲寿命与现场维护规范
电焊电缆的实际失效绝大多数并非由于电气击穿,而是由于机械压辗、过度弯折疲劳、死弯拖拉及卷盘堆叠过热导致。
动态曲挠疲劳测试 (两滑轮试验)
按照 IEC 60245-2 与 EN 50525 标准规定,合格电焊电缆必须在专用动态曲挠试验机上经受苛刻测试:电缆试样悬挂额定砝码拉力,在两只特制旋转钢滑轮间往复往返曲挠运动达 30,000 次循环。测试完毕后电缆内部无一根铜丝断裂刺穿,外部护套无龟裂开裂,且顺利通过浸水耐压测试。
弯曲半径推荐规范
- 静态固定敷设时: 最小弯曲半径不小于电缆外径的 $4 \times D_{\text{外径}}$;
- 动态拖拽频繁弯曲时: 最小弯曲半径建议保持在 $6 \times D_{\text{外径}} \sim 8 \times D_{\text{外径}}$ 以上;
- 卷盘快速收放操作: 卷筒轴径不得小于 $10 \times D_{\text{外径}}$。
施工大忌:卷盘未解堆积通电
施工现场常见违章操作是将数十米多余电焊电缆紧密盘旋在焊机旁,仅拉出数米施焊。这种密闭多层盘绕工况会产生两大严重物理危害: 1. 空心电抗器效应: 大电流流经密绕线圈会形成强大的空心电感,产生剧烈的交流阻抗与反向感应电势,导致高频逆变焊机电弧剧烈跳动,焊接飞溅急剧恶化。 2. 严重热积聚熔毁: 堆叠卷绕的电缆内部完全丧失空气对流散热能力,满载作业数十分钟内部温升即可飙升破 120°C,导致整盘电缆橡胶护套热熔粘连成一团甚至诱发火灾。 3. 安全规程: 作业前必须将电焊线在地面展开铺成宽松的“S”型大曲线;若确实必须在滚筒上线架工作,其允许载流量必须折减至少 65%。
7. 常见技术问答 (FAQ)
Q1: 能否使用普通橡胶软电缆 (如 H07RN-F) 或建筑布电线 (如 THHN) 代替电焊电缆?
坚决不能。 THHN 等建筑电线采用坚硬的单股或2类粗绞线,其 PVC 绝缘层在动态弯折下数次即可折断,遇到飞溅焊渣会瞬间熔穿起火。H07RN-F 虽为橡胶软电缆,但其内部导体为第5类硬度,远不如电焊电缆专用第6类超细导体柔软,长时手持会导致焊工手腕剧痛;且多芯电缆阻抗大、笨重,护套也未针对耐飞溅焊渣与极端刮擦做特种配方优化。必须选用专用的 橡胶电焊电缆产品。
Q2: 采购时如何准确区分 H01N2-D 与 H01N2-E 电缆?
两者的额定工作电压均为 100V,电气安全耐压及耐油阻燃标准完全相同。主要区别在于柔软等级与内部单丝直径:H01N2-D 为标准柔性电缆,采用约 0.20 mm 铜丝绞合,适用于工业车间管线固定引出线、自动焊机送丝机构及常规接地线;H01N2-E 则是超高柔性设计,铜丝直径细达 0.15 mm,抗曲挠回弹性极高,专用于焊工长时间近身手持焊接把线以及多轴高频运动的焊接机器人关节管线。
Q3: 针对 35%、60% 与 100% 暂载率,工程上如何快速匹配线规?
应根据焊接工艺分类判断。常规手工焊条电弧焊(SMAW)由于更换焊条和清理焊道有规律停顿,通常按 35% 暂载率 选型;半自动气体保护焊(MIG/MAG)多按 60% 暂载率 核算;而压力容器大型环缝连续埋弧自动焊(SAW)则必须按 100% 连续工况 计算。按照公式 $I_{\text{允许}} = I_{100\%} \times \sqrt{100/D}$ 计算出热负荷线规后,还必须校验回路距离压降是否低于 4.0V。
Q4: 为什么电焊电缆额定电压仅标称 100V,而工厂动力电源通常是 380V/480V?
电焊电缆仅安装在焊接电源的二次侧低压输出端,与电网一次侧 380V 主电源之间由降压变压器实现了严格的电气物理隔离。根据国际电焊机安全强制标准(如 IEC 60974-1),为杜绝焊接作业中发生人身致命电击,二次侧最大空载电压(OCV)被严格限制在直流 80V 至 113V 峰值以内。因此 100V 额定电压设计在确保绝缘安全裕度的同时,将绝缘护套厚度最小化,以换取极高的机械轻量化与弯折柔顺性。焊机主电网进线则必须配置耐压 600V/1000V 的 工业动力电缆。
Q5: 为什么有的电焊电缆在使用几个月后护套就发粘、肿胀、开裂?
这通常是由于劣质再生胶材料或耐油耐臭氧助剂缺失引起。在机械加工作业区,非阻燃耐油配方的通用橡胶遇液压油或切削液会发生溶胀,分子链软化失去强度。同时,焊接电弧产生强烈的紫外辐射,电离空气产生高浓度臭氧气体,若护套橡胶缺少特种微晶防老蜡及炭黑抗老化屏蔽剂,臭氧会极速进攻聚合物双键引发网状深度开裂。四通电缆采用精细分散炭黑与耐候特种抗臭氧助剂共混氯丁聚合物,完全通过 IEC 60811 高温热油浸泡与臭氧严苛老化测试。
8. 总结与工程采购选型建议
合理选型橡胶电焊电缆必须综合权衡导体柔韧等级(Class 6 对比 Class 5)、硫化弹性体护套耐候配方(CPE/氯丁橡胶对决普通橡胶)、暂载率发热折减系数以及二次回路全程电压降。在大型造船重工、石化装置建设、野外长输管线焊接及高等级钢结构工程中,选用经过权威机构认证的 H01N2-D、H01N2-E 或 UL 1276 电焊电缆,是杜绝焊接电弧飘移、保障施工安全与降低全寿命周期运营成本的工程基石。
郑州四通电缆有限公司 (SiTong Cable) 自 2010 年成立以来,拥有先进的连续立式与卧式橡胶硫化挤出生产线、高速微丝拉丝退火束线机群以及国家认证实验室,全面执行 ISO 9001、ISO 14001、CE 及 RoHS 认证标准。四通电缆产品出口全球 80 多个国家和地区,为全球工业伙伴提供高标准电焊电缆、动力电力电缆及全套配件支持。
欢迎联系我们的技术工程师团队获取选型方案与定制化报价:
👉 浏览我们的橡胶电焊电缆与特种软电线产品系列 👉 配套重型高导电铜接线端子与连接金具 👉 联系四通电缆工程技术与销售团队
📬 外贸销售咨询: sales@sitongcable.com | 📞 商务电话: +86-371-69176007